Złudzenie inżynierii odwrotnej: Dlaczego idealnie wydrukowana stal z 3D niszczy ciężkie przekładnie?

Złudzenie inżynierii odwrotnej: Dlaczego idealnie wydrukowana stal z 3D niszczy ciężkie przekładnie?
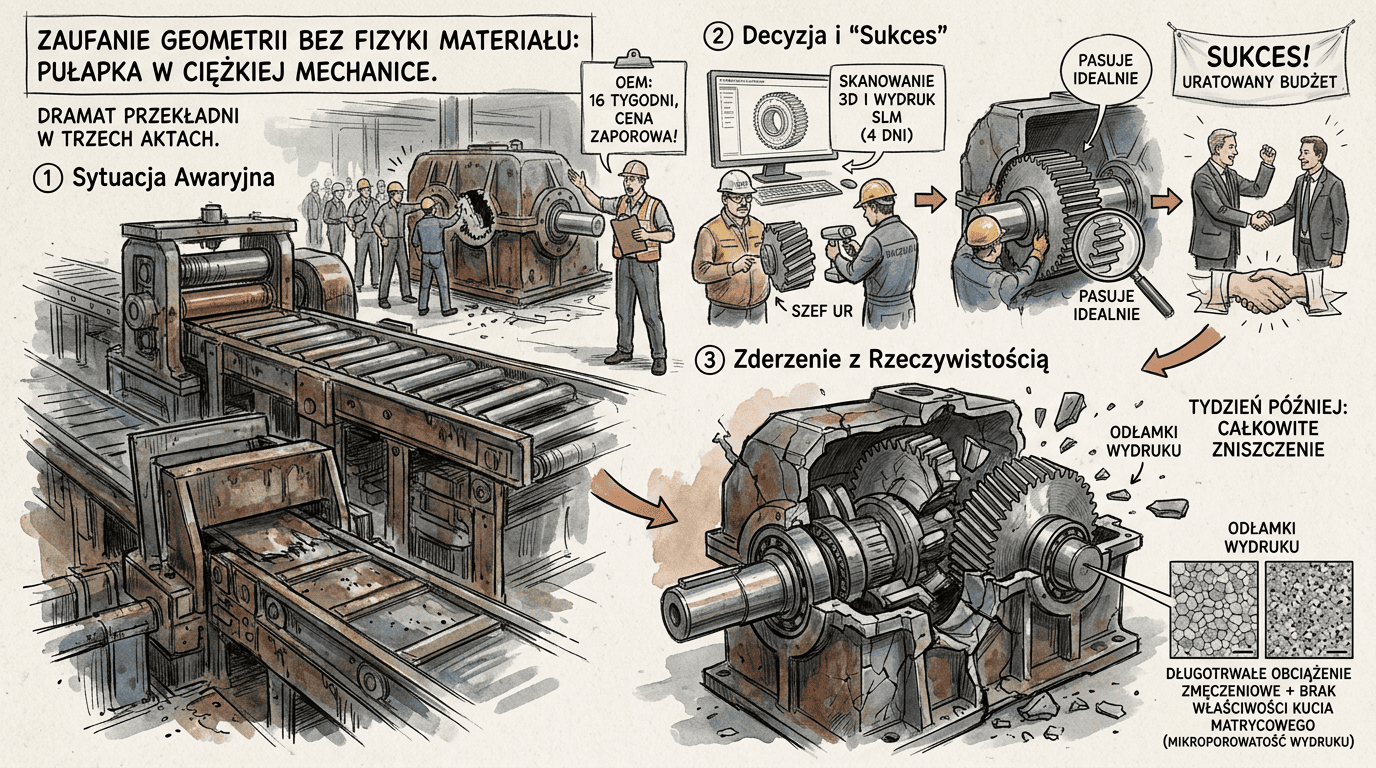
Linia staje, bo w głównej przekładni zmieliło koło zębate. Producent maszyny (OEM) dyktuje zaporową cenę i podaje 16 tygodni czasu oczekiwania (lead-time). Szef UR podejmuje pozornie genialną decyzję: zleca skanowanie 3D pękniętego detalu i szybki wydruk z proszku stalowego w technologii SLM. Część dociera na halę po 4 dniach. Pasuje na wał co do mikrona. Maszyna rusza, zarząd odtrąbia sukces. Tydzień później wydrukowana zębatka pęka w drobny mak, niszcząc całą przekładnię, łożyska i korpus. Zobacz, dlaczego inżynieria odwrotna oparta na geometrii to w ciężkiej mechanice śmiertelna pułapka i jak ignorowanie fizyki kucia matrycowego rujnuje budżety.
Fizyka nie wybacza: Geometria to tylko połowa sukcesu
Przemysłowy druk 3D z metalu (Technologie DMLS, SLM – Selective Laser Melting) to wspaniałe narzędzie do prototypowania i tworzenia lekkich komponentów lotniczych o skomplikowanych kanałach chłodzących. Jednak zastosowanie tej technologii w ciężkim Utrzymaniu Ruchu – do ratunkowego drukowania kół zębatych, wałów napędowych i sprzęgieł – to inżynieryjne igranie z ogniem.
Błąd w myśleniu wynika z kultu geometrii. Skaner 3D idealnie zbiera chmurę punktów. Tokarka CNC i laser potrafią odtworzyć ewolwentę zęba z niesamowitą tolerancją. Jednak to, co widzisz na zewnątrz, to tylko kształt. O wytrzymałości zębatki na zrywanie i udary decyduje ukryta przed wzrokiem makrostruktura krystaliczna materiału. Wyprodukowanie idealnego kształtu z proszku za pomocą lasera nie czyni z tego detalu wytrzymałego elementu maszynowego.
Kucie matrycowe a włóknistość stali (Dlaczego oryginał wytrzymał 10 lat)
Oryginalne koło zębate (przed obróbką skrawaniem) powstaje w procesie kucia matrycowego rozgrzanego kęsa stali. W trakcie uderzeń prasy, ziarna austenitu ulegają plastycznemu odkształceniu. Powstaje tzw. ciągła włóknistość stali (ukierunkowane linie płynięcia materiału), które układają się wzdłuż kształtu zęba.
To zjawisko przypomina usłojenie drewna. Ząb kutego koła zębatego działa jak sprężysta deska – gdy uderza w niego inne koło, ciągłe włókna absorbują udar, a stal pracuje na zginanie bez pękania. Dodatkowo kuta stal ma jednorodną gęstość zbliżoną do 100%, bez ukrytych wewnętrznych pustek.
Struktura anizotropowa: Zębatka posklejana z klocków
Spójrzmy teraz na stal z drukarki 3D (SLM). Laser precyzyjnie nadtapia mikroskopijne warstwy proszku stalowego, tworząc detal warstwa po warstwie (tzw. mikrowłókna spawalnicze). Wymiarowo detal jest idealny. Metalurgicznie to zupełnie inna bajka.
Druk 3D generuje strukturę anizotropową. Oznacza to, że materiał ma drastycznie różną wytrzymałość w zależności od kierunku przyłożenia siły. W osi Z (w pionie, prostopadle do warstw druku) detal ma wytrzymałość ułamkową w stosunku do kutej stali. Brakuje tu naturalnych linii sił (włókien). Zamiast tego ząb z drukarki 3D przypomina wieżę ułożoną z mikro-klocków posklejanych termicznie.
Kiedy podczas rozruchu prasy lub młyna powstaje obciążenie udarowe (moment szczytowy), ząb z drukarki 3D nie ugina się sprężyście. Pęka krucho, dokładnie wzdłuż linii przetopu laserowego, na skutek zjawiska ścinania międzywarstwowego.
Gdzie kończy się marketing 3D, a zaczyna się twarda mechanika
Wykorzystywanie inżynierii odwrotnej i druku 3D to potężna broń, ale musi być stosowana przez inżynierów znających mechanikę materiałów, a nie przez pasjonatów nowych technologii. Druk z proszku kapituluje wszędzie tam, gdzie występują poniższe zjawiska tribologiczne:
1. Obciążenia Udarowe i Zmęczeniowe
Nagle ruszające walce, prasy mimośrodowe, kruszarki. Wydrukowane wały i sprzęgła pękają w nich błyskawicznie, ponieważ mikropory powstałe podczas spiekania laserowego stają się naturalnymi koncentratorami naprężeń (tzw. karbami), inicjując mikropęknięcia przy każdym uderzeniu.
2. Zmęczenie Kontaktowe (Pitting)
Bieżnie ogromnych łożysk specjalnych oraz zęby pracujące pod wysokim naciskiem powierzchniowym. Brak jednorodności utwardzonej struktury (brak obróbki cieplno-chemicznej jak nawęglanie kutej stali) powoduje, że spiek z drukarki zaczyna się błyskawicznie łuszczyć i wykruszać, zanieczyszczając olej.
Jak odciąć się od szantażu OEM bez chodzenia na skróty?
Druk 3D z metalu to często desperacki krok Utrzymania Ruchu, wynikający z absurdu współczesnego łańcucha dostaw. OEM narzuca zaporowe ceny za głupią zębatkę i każe czekać pół roku. Jednak wchodzenie w eksperymenty z proszkiem stalowym to zamiana jednego problemu na jeszcze gorszą, katastrofalną awarię całej maszyny.
Alternatywa nie polega na drukowaniu faksymili. Alternatywa polega na inżynieryjnym zmapowaniu potrzebnej części z rynku elementów znormalizowanych. Nie drukuj zębatki, dobierz oryginalny, kuty zamiennik z innej hurtowni.

Author: INTEGRATORPRZEMYSŁOWY.PL